VOLG ONS:

Nieuws

Hoge holte en hoge snelheid dopvormen: compressiegieten versus spuitgieten

Invoering
Kroonkurken behoren tot de meest geproduceerde plastic producten ter wereld. Eén enkel drank- of watermerk kan dagelijks miljoenen dopjes consumeren. Om aan deze vraag te voldoen zijn matrijs- en procestechnologieën geëvolueerd om doppen te produceren met cycli van minder dan 4 seconden, met 48, 64 of zelfs 96 holtes per matrijs. Twee dominante technologieën concurreren op dit gebied: compressiegieten en spuitgieten. Elk heeft zijn sterke punten, en het begrijpen ervan is van cruciaal belang voor elke matrijzenmaker of vormer die de sluitingsindustrie bedient.
Als matrijstechnicus met tientallen jaren ervaring op het gebied van verpakkingsmatrijzen met hoge cavitatie, zal ik u door de technische nuances van beide methoden leiden, en me vervolgens concentreren op de spuitgiettechnologieën die hoge snelheid en hoge caviteitskapproductie mogelijk maken - hot runner kleppoortbediening, hoge snelheid uitwerpen en optimalisatie van koeling - en afsluiten met een real-world casestudy met dopvorm met 48 caviteiten.
1. Compressiegieten versus spuitgieten voor doppen
Compressievormproces:
Een vooraf gewogen gesmolten plastic parison (meestal PP of HDPE) wordt in een open vormholte gedropt. De mal sluit en comprimeert het materiaal in de vorm van de dop. Na een korte afkoeltijd wordt de dop uitgeworpen. Dit proces is continu en roterend: meerdere mallen op een carrousel openen en sluiten achtereenvolgens.
Spuitgietproces:
Gesmolten kunststof wordt onder hoge druk in een gesloten matrijsholte geïnjecteerdmet een hotrunnersysteem. Na het verpakken en afkoelen gaat de mal open en worden de doppen uitgeworpen. De mal kan 32, 48, 64 of meer holtes hebben.

Functie
Compressiegieten
Spuitgieten
Cyclustijd
2–4 seconden (zeer snel)
4–8 seconden (afhankelijk van cavitatie)
Cavitatie
Onbeperkt (roterend)
Beperkt door het tonnage van de machineklem en het degelformaat
Flexibiliteit in het ontwerp van de dop
Beperkt (symmetrische, eenvoudige vormen)
Hoog (ondersnijdingen, levende scharnieren, liners)
Consistentie van het gewicht
Uitstekend (±0,3%)
Goed (±1%) met klepbediening
Initiële gereedschapsinvestering
Zeer hoog (rotatiepers)
Lager voor matige cavitatie
Materieel afval
Minimaal (geen loper)
Kan nul zijn met hotrunner
Beste applicatie
Eenvoudige water-/CSD-doppen met groot volume
Complexe doppen met voeringen, fraudebestendige banden

Uitspraak:Voor zeer eenvoudige doppen met een ultrahoog volume (bijvoorbeeld waterdoppen van 28 mm) is compressiegieten dominant. Maar voor de meeste doppen die precisie, manipulatiebestendige ringen, voeringintegratie of complexe geometrie vereisen, heeft spuitgieten met matrijzen met hoge cavitatie de voorkeur.

2. Hot Runner-kleppoortbediening in dopvormen

Bij spuitgietmatrijzen met hoge cavitatie is de hotrunner het hart. Conventionele open poorten laten een poortrest achter die kan krassen of lekken. Kleppoorten zijn essentieel voor de meeste drankdoppen.

Hoe kleppoorten werken:

Een pneumatisch of hydraulisch bediende pin beweegt naar voren om de poort te sluiten nadat de holte is gevuld en verpakt. Hierdoor wordt de smelt netjes afgesneden, waardoor er een minimale getuigemarkering achterblijft.

Belangrijkste eisen voor matrijzen met hoge cavitatie:


  • Sequentiële kleppoorten:Voor mallen met 48 holtes of meer zorgt het gelijktijdig openen van alle poorten voor een onevenwichtige vulling als gevolg van de drukverdeling in het verdeelstuk. Sequentiële opening (per zones) brengt de stroom in evenwicht en vermindert drukpieken.
  • Ontwerp van de pintip:De geometrie van de kleppentip (plat, conisch of bolvormig) beïnvloedt de maat van de poortmarkering en de betrouwbaarheid van de afdichting. Voor doppen van koolzuurhoudende frisdranken (CSD) die druk moeten vasthouden, is een perfect afgedichte poort van cruciaal belang.
  • Slijtvastheid:Kleppennen en bussen ondergaan miljoenen cycli. Ze moeten gemaakt zijn van slijtvaste materialen (bijvoorbeeld roestvrij staal met een wolfraamcarbidecoating) en een nauwkeurige speling hebben (0,01–0,02 mm).
  • Ttemperatuurregeling:Elk mondstuk moet een onafhankelijk thermokoppel en verwarming hebben om bevriezing of smeltdegradatie te voorkomen.

Tip: Voor doppen met interne voeringen (bijvoorbeeld zuurstofbarrièrevoeringen voor sapdoppen) worden kleppoorten vaak in de dopholte (subpoort) geplaatst om de resten te verbergen.

3. Uitwerpen op hoge snelheid: mechanisch versus pneumatisch

In een cyclus van vier seconden moet het uitwerpen razendsnel en absoluut betrouwbaar zijn. Er worden twee hoofdmethoden gebruikt bij dopvormen:

Mechanische uitwerping (stripperplaat):

Een veerbelaste stripplaat omringt de kern. Terwijl de mal opengaat, wordt de stripplaat naar voren geduwd ten opzichte van de kern, waardoor de dop eraf wordt gehaald. Dit is eenvoudig en robuust, maar de teruggaande slag voegt een fractie van een seconde toe.

Pneumatisch uitwerpen (luchtstoot):

Perslucht (3–6 bar) wordt door de kern geleid, waardoor de dop eraf wordt geblazen. Dit gaat extreem snel en voorzichtig, maar vereist een perfecte kernafdichting en kan luidruchtig zijn.

Typische praktijk voor matrijzen met hoge cavitatie:

Combineer een korte beweging van de stripperplaat (2-3 mm) om de dop van de kern te tillen, gevolgd door een luchtstoot om hem eruit te duwen. De stripplaat zorgt ervoor dat de dop gelijkmatig van de kern wordt gebroken, terwijl lucht het uitwerpen voltooit zonder het afdichtingsoppervlak van de dop aan te raken.

Uitwerptijdstip:De uitwerpslag moet plaatsvinden nadat de mal volledig open is om botsing met de vaste helft te voorkomen. Geavanceerde mallen maken gebruik van nokkenaangedreven of servo-aangedreven stripplaten voor nauwkeurige timing.

4. Koeloptimalisatie voor dopvormen

Koeling neemt 60–80% van de cyclustijd in beslag. Bij kapvormen met hoge cavitatie is efficiënte koeling de sleutel tot het bereiken van cycli van minder dan 5 seconden.

Kernkoeling:De kernpin is meestal het heetste deel. Traditionele rechte koelkanalen in de kern zijn inefficiënt.

Betere methoden zijn onder meer:Bubblers (roterende buisinzetstukken): koelvloeistof stroomt door een kleine buis naar de bodem van de kern en keert terug door de ring, waarbij warmte wordt onttrokken.

Spiraalvormige koelinzetstukken:In het kerninzetstuk is een spiraalvormige groef aangebracht, waardoor een spiraalvormig stromingspad ontstaat voor maximaal oppervlaktecontact.

Conformele koeling (3D-geprinte inzetstukken): Voor complexe kernen kunnen additief vervaardigde inzetstukken met conforme kanalen de koeltijd met 30-40% verkorten.

Holle koeling:De helft van de holte heeft ook agressieve koeling nodig. Gebruik bubblers of rechte kanalen zo dicht mogelijk bij het oppervlak van de ovenruimte (1,5–2,5 mm afstand).

Koelvloeistofstroom:Zorg voor turbulente stroming (Reynoldsgetal > 5.000) in alle kanalen. Bereken drukval; Voor een matrijs met 48 caviteiten zijn mogelijk meerdere parallelle koelcircuits nodig om een ​​hoog debiet te behouden.

Scheiding koelcircuit:Voor hoge petten (bijvoorbeeld sportpetten) kunnen afzonderlijke circuits voor de bovenste en onderste delen van de kern de ovaliteit elimineren.


5. Casestudy: dopvorm voor koolzuurhoudende frisdrank met 48 holtes

Uitdaging:Een groot drankenbedrijf had een mal nodig voor 28 mm PCO 1881 CSD-doppen (koolzuurhoudende frisdranken). Target cycle: 4.2 seconds. Annual volume: 80 million caps. Material: PP + 5% antistatic agent.

Ontwerpaanpak:


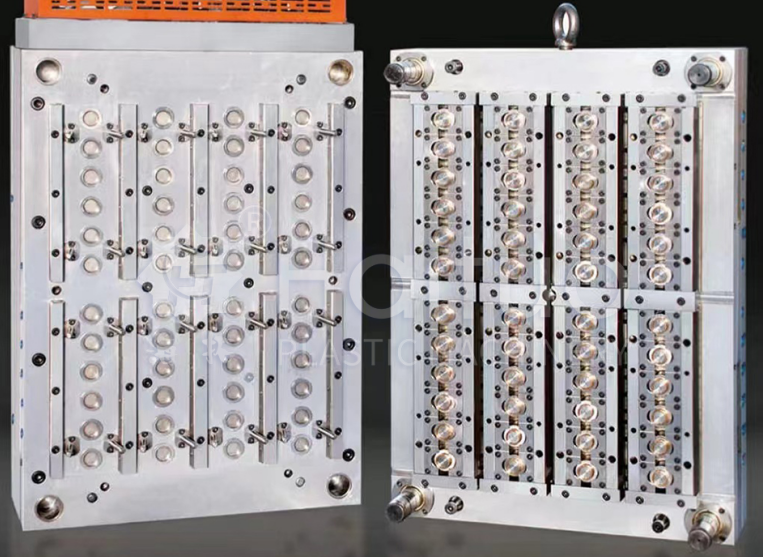
  • Cavitatie:48 holtes gerangschikt in een 6×8-indeling. Vormbasis: hoogwaardig staal (1.2738) met steunpilaren onder elke holte om doorbuiging van de plaat te voorkomen.
  • Hotrunner:48 mondstukken met kleppoort, zonegeordende opening (3 zones van 16 holtes). Verdeelstukstroomkanalen computergebalanceerd met een afwijking van 2%.
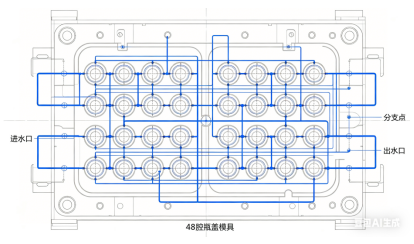
  • Koeling:Kernpennen gebruikten spiraalvormige koelinzetstukken (koperlegering) voor snelle warmteafvoer. Cavity side used bubblers. Elke holte had zijn eigen onafhankelijke koelcircuit om uniformiteit te garanderen.
  • Uitwerpen:Stripperplaat met een initiële slag van 0,5 mm + getimede luchtstoot (4 bar). Ejector-retourveren ontworpen voor 5 miljoen cycli.
  • Materialen:Kernpennen: H13 genitreerd tot 65 HRC oppervlaktehardheid; Holle inzetstukken: S136 roestvrij voor corrosiebestendigheid door verkoold gas.


Resultaten na proef:

  • Behaalde cyclustijd:4,0 seconden (beter dan doel)
  • Gewichtsvariatie doppen:±0,2%
  • Poortoverblijfsel:minder dan 0,05 mm, geen lekkages bij druktest (doppen vasthouden 4 bar CO₂)
  • Koeltijd:1,9 seconden (45% van de totale cyclus) Schimmel produceerde 5 miljoen doppen vóór het eerste geplande preventieve onderhoud

Geleerde lessen:De combinatie van spiraalkoeling in kernen en sequentiële kleppoorten was de sleutel. De klant bestelde later een tweede, identieke matrijs, die beide naast elkaar op twee machines draaiden, die in totaal 2.500 doppen per minuut produceerden.

6. Onderhoudsoverwegingen voor kapvormen met hoge cavitatie

Matrijzen met hoge cavitatie die op hoge snelheid draaien, vereisen rigoureus onderhoud:

  • Ventielpen reinigen:Elke 500.000 cycli moeten de kleppennen en bussen worden ontdaan van koolstofafzettingen. Gebruik een zachte koperen borstel en oplosmiddel.
  • Koelkanaal ontkalken:Kalkaanslag vermindert de koelefficiëntie. Voer elke 1 miljoen cycli een chemische ontkalking uit.
  • Smering van het uitwerpsysteem:De stripperplaatgeleiders en luchtkleppen moeten regelmatig worden gesmeerd en de afdichtingen moeten worden vervangen.
  • Hotrunner-verwarming controleren:Meet de weerstand van elke verwarmer bij elke vormtrekking.
  • Preventief schema:Vervang na 3 miljoen cycli alle slijtageonderdelen (kleppennen, bussen, veren).

Conclusie

Hoge-snelheidsdopvormen met hoge holte zijn technische wonderen die de grenzen van spuitgieten verleggen. Of u voor compressie of injectie kiest, hangt af van uw volume, complexiteit van de kap en investeringscapaciteit. Voor spuitgegoten doppen ligt het succes in drie pijlers:

  • Hotrunners met kleppoortmet sequentiële controle en slijtvaste materialen.
  • Uitwerpen op hoge snelheidcombinatie van stripperplaat en luchtstoot.
  • Geoptimaliseerde koelingmet behulp van bubblers, spiraalvormige inzetstukken of conforme ontwerpen.

De CSD-dopvormbehuizing met 48 holtes laat zien dat spuitgieten, met het juiste ontwerp en nauwkeurige productie, qua snelheid kan wedijveren met compressiegieten en tegelijkertijd een veel grotere ontwerpflexibiliteit biedt.

Als matrijzenmaker zal het beheersen van deze technologieën deuren openen naar de markt voor sluitingen met grote volumes, een van de meest veeleisende en toch lonende segmenten van onze industrie.

Gerelateerd nieuws
Laat een bericht achter
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren