VOLG ONS:

Nieuws

Dunwandige verpakkingsmatrijstechnologie: uitdagingen en oplossingen voor snel, stabiel en nauwkeurig gieten

Invoering

       Dunwandige verpakkingen – denk aan yoghurtbekers, margarinebakjes, delicatessencontainers en dunwandige deksels – vertegenwoordigen een van de meest veeleisende segmenten van de spuitgietindustrie. De wanddiktes van onderdelen variëren doorgaans van 0,25 mm tot 1,0 mm, waarbij de verhoudingen tussen stroomlengte en dikte vaak groter zijn dan 200:1. Cyclustijden worden gemeten in seconden (doorgaans 3-8 seconden), en de jaarlijkse productievolumes overschrijden vaak de 10 miljoen onderdelen per matrijs.

        Als ervaren matrijstechnicus, gespecialiseerd in verpakkingsmatrijzen met een hoge cavitatie, heb ik gezien hoe kleine ontwerpfouten catastrofaal kunnen worden bij het vormen van dunne wanden. Een poortonbalans van 5% kan betekenen dat sommige holtes overvol zijn, terwijl andere te kort zijn. Een koelverschil van 5°C kan kromtrekken veroorzaken, waardoor onderdelen bij 1.000 onderdelen per uur onbruikbaar worden.

        Dit artcle richt zich op de belangrijkste technische aspecten van het ontwerpen en vervaardigen van hoogwaardige dunwandige verpakkingsmatrijzen. Of u nu dunwandige containers, deksels of kopjes vormt, het begrijpen van deze principes zal helpenu bereikt snellere cycli, betere onderdeelkwaliteit en een langere levensduur van de matrijs.

1. Materiaalkeuze voor dunwandige mallen

       Bij dunwandig gieten worden mallen blootgesteld aan extreme omstandigheden: zeer hoge injectiedrukken (tot 2.000 bar), snelle verwarmings- en koelcycli en smeltvloei met hoge snelheid.

       Aanbevolen vormstaal:

Steel Rang
Hardheid
Belangrijkste eigenschappen
Typische toepassing
H13 / 1.2344 / SKD61
48–52 HRC
Hoge taaiheid, gweerstand tegen thermische vermoeidheid
Kern- en caviteitsplaten, algemene dunwandige mallen
RVS 1.2316 / S136
48–52 HRC
Corrosiebestendigheid voor toepassingen die in contact komen met voedsel
Verpakking voor zure of natte producten
DC53
58–62 HRC
Superieure slijtvastheid voor sterk gevulde materialen
Matrijzen met hoge cavitatie die PP verwerken met >30% vulstoffen

       Belangrijke overweging: Voor extreem hoge cavitatie (bijv. 64 of 96 caviteiten) moet de matrijsbasis zelf zijn gemaakt van hoogwaardig staal (bijv. P20 voorgehard of 1.2738) om de injectiedruk te kunnen weerstaan ​​zonder doorbuiging van de plaat.


2. Hot Runner-systeemontwerp

       De hotrunner is het hart van elke dunwandige verpakkingsmatrijs. Het moet gelijktijdig smelt naar elke holte afgeven met een perfecte balans, minimale drukval en nauwkeurige temperatuurregeling.

       Kritische ontwerpelementen:

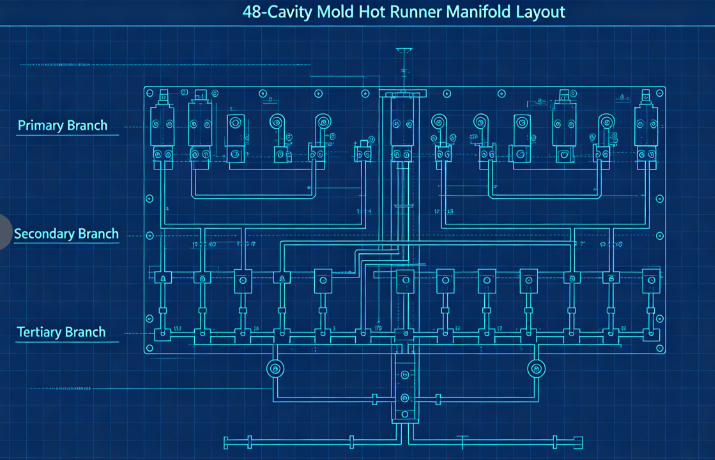
        a) Gebalanceerde stroomkanalen: Voor mallen met meerdere holtes (doorgaans 32, 48, 64 of 96 holtes) is natuurlijk evenwicht essentieel. Dit betekent dat elke caviteit exact dezelfde stroomlengte heeft. Een typische lay-out maakt gebruik van een primair verdeelstuk, secundaire verdeelstukken en tertiaire takken, allemaal machinaal bewerkt tot identieke afmetingen.

        b) Poorttype en locatie: Voor dunwandige containers zijn de meest voorkomende typen poorten: Randpoorten (voor onderdelen met een rechte zijwand) Kleppoorten (voor membranen of directe toegang tot de bodem) Onderzeese poorten (voor schoon deel zonder poortoverblijfsel) De poort moet de juiste maat hebben - te klein, en schuifverwarming veroorzaakt degradatie; te groot, en poortoverblijfsel wordt onaanvaardbaar. Typische poortafmetingen voor dunwandige cups variëren van 0,8 mm tot 1,5 mm in diameter.

        c) Thermische balans: Elk mondstuk moet een onafhankelijke temperatuurregeling hebben. Verdeelkanalen moeten gelijkmatig worden verwarmd (met behulp van verwarmingstoestellen met twee of drie zones) om hete plekken of koude slakken te voorkomen.

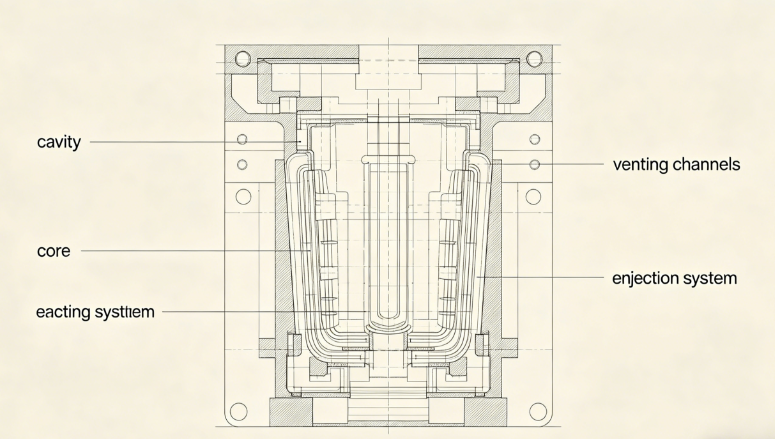
3. Holte- en kernontwerp

       Dunwandige onderdelen vereisen extreem nauwkeurige holte- en kernafmetingen om een ​​consistente wanddikte te bereiken.

       Belangrijkste overwegingen:

        a) Wanddikteverdeling: Handhaaf een uniforme wanddikte binnen ±0,02 mm. Diktevariaties zorgen voor differentiële koeling en kromtrekking. Gebruik vormstroomanalyse om het ontwerp te optimaliseren voordat u staal snijdt.

        b) Ontluchting: Bij dunwandig gieten wordt gebruik gemaakt van injectie met hoge snelheid (vaak 200–500 mm/s). Lucht die in de holte zit, moet onmiddellijk ontsnappen. Aanbevolen vleugeldieptes:0,02–0,03 mm voor PP0,01–0,02 mm voor PS of PET

Op het laatste vulpunt moeten ventilatieopeningen worden geplaatst, langs de scheidingslijn en rond de uitwerppennen.c) Diepgangshoeken: Voor dunwandige onderdelen wordt een minimale diepgang van 1° per zijde aanbevolen (1,5–2° voor diepere containers). Onvoldoende trek leidt tot krassen, vacuümvergrendeling en uitwerpproblemen.

        d) Oppervlakteafwerking: Holle oppervlakken voor heldere of glanzende onderdelen vereisen een SPI A-1 (spiegel)afwerking; voor ondoorzichtige zuivelcontainers is SPI B-1 (korrel 600) voldoende.

4. Ontwerp van koelsysteem

        Koeling domineert de cyclustijd bij dunwandig gieten, doorgaans goed voor 60-80% van de totale cyclus. Efficiënte koeling is de sleutel tot hoge productiviteit.

       Ontwerpprincipes:

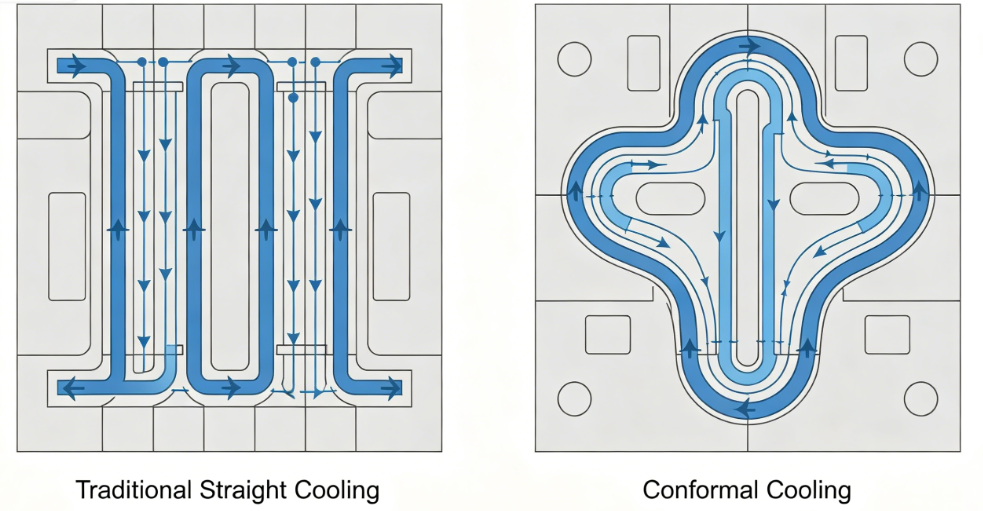
        a) Conformele koeling: Traditionele, rechtgeboorde koelkanalen bevinden zich vaak te ver van het oppervlak van de spouw. Conformele koelkanalen – die de contouren van het onderdeel volgen – kunnen de koeltijd met 30-50% verkorten. Ze worden doorgaans gemaakt met behulp van 3D-printen of CNC-bewerking van wisselplaten met gebogen kanalen.

        b) Parameters koelkanaal:

  • Diameter: 8–12 mm
  • Afstand tot het oppervlak van de spouw: 1,5–2,0 maal de kanaaldiameter
  • Afstand tussen kanalen: 3–4 keer de kanaaldiameter
  • Koelvloeistofstroom: turbulente stroming (Reynoldsgetal >5.000)

        c) Zeer efficiënte koeling: Gebruik bubblers of schotten in de kern waar de ruimte beperkt is. Voor hoge kernen installeert u spiraalvormige koelinzetstukken of warmtepijpen.

        d) Scheiding koelcircuit: Onafhankelijke circuits voor holte- en kernplaten maken verschillende stroomsnelheden en temperaturen mogelijk om het vrijgeven van onderdelen te optimaliseren en kromtrekken te minimaliseren.

5. Uitwerpsysteem

       Dunwandige onderdelen hebben een lage stijfheid en kunnen tijdens het uitwerpen gemakkelijk worden vervormd. Het uitwerpsysteem moet zacht en toch betrouwbaar zijn.

       Ontwerpaanbevelingen:

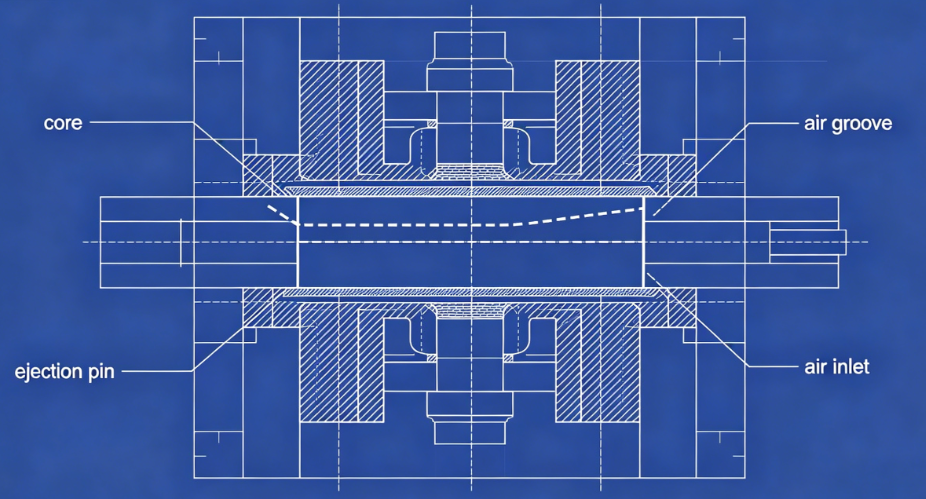
       a) Luchtuitwerping: Voor veel dunwandige containers (vooral kopjes) is luchtondersteunde uitwerping ideaal. Perslucht (2–4 bar) wordt tussen de kern en het onderdeel ingebracht via microgroeven of poreuze inzetstukken, waardoor het onderdeel van de kern zweeft.

       b) Stripperplaat: Voor onderdelen met ondersnijdingen of diepe zijwanden zorgt een mechanische stripperplaat voor een gelijkmatige uitwerpkracht over de gehele omtrek van het onderdeel.

       c) Uitwerppennen: Wanneer pennen onvermijdelijk zijn, gebruik dan veel pennen met een kleine diameter (2-3 mm) die op ribben of verborgen oppervlakken worden geplaatst. Vermijd grote spelden die zichtbare sporen achterlaten.

       d) Timing: De uitwerpsequentie mag pas beginnen nadat het onderdeel voldoende is afgekoeld om vervorming te voorkomen. Gebruik een korte afkoelvertraging nadat de mal is geopend.

6. Verwerkingsoverwegingen

       Zelfs de beste matrijs kan geen goede onderdelen produceren zonder de juiste procesinstellingen. Belangrijkste parameters voor dunwandig gieten:

Parameter
Typisch bereik
Opmerkingen
Injectiesnelheid
200–500 mm/s
Hoge snelheid vult dunne secties vóór het bevriezen
Injectiedruk
1.200–2.000 bar
Vereist om stromingsweerstand te overwinnen
Smelttemperatuur
190–240°C (PP), 230–280°C (PS)
Optimaliseren voor viscositeit
Schimmel temperatuur
10–25°C (koude runner) of 30–60°C (hotrunner)
Evenwichtige koeling
Tegendruk
5–15bar
Voor consistentie van de plasticatie
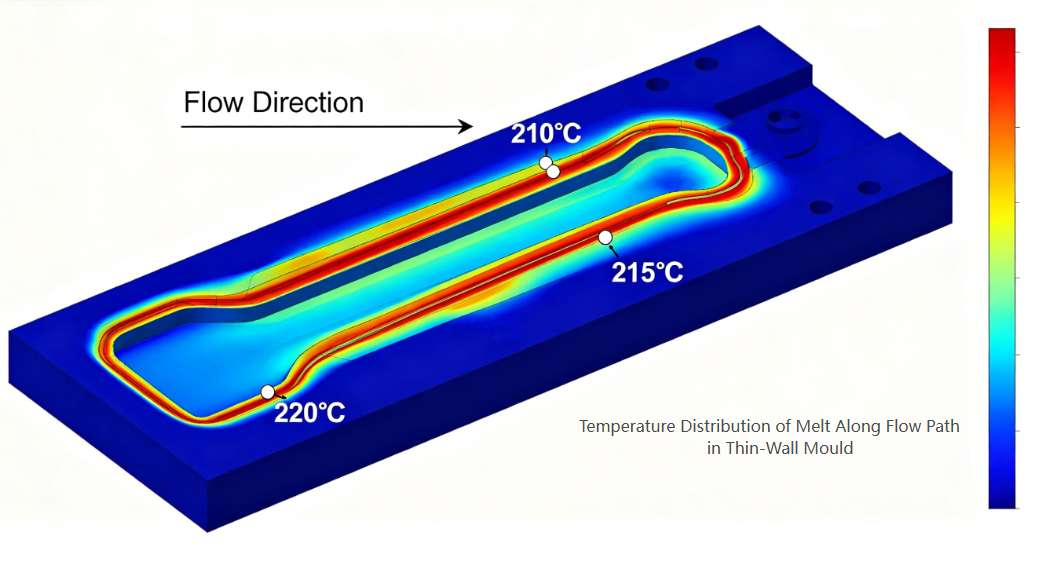
        Belangrijk: Bij dunwandig gieten worden vaak hoge afschuifsnelheden gebruikt, die aanzienlijke afschuifverhitting veroorzaken. De werkelijke smelttemperatuur aan de poort kan 20–40 °C hoger zijn dan de ingestelde temperatuur van het vat. Houd hier rekening mee bij het selecteren van matrijsmaterialen en poortontwerp.


7. Veelvoorkomende defecten en oplossingen

Defect
Schimmelgerelateerde oorzaak
Oplossing
Korte opnames
Onvoldoende ventilatie of te kleine poorten
Voeg ventilatieopeningen toe op stroomeindpunten; poorten vergroten
Warpage
Ongelijkmatige koeling of onevenwichtige vulling
Verbeter de koeluniformiteit; balans lopers
Zinksporen
Slechte poortlocatie of onvoldoende verpakking
Verplaats de poort naar het dikke gedeelte; voeg verpakkingstijd toe
Poortoverblijfsel te hoog
Poortontwerp onjuist
Schakel over naar kleppoort of onderzeese poort
Vasthouden aan de kern
Onvoldoende trek of mislukte luchtuitstoot
Diepgang vergroten; schone luchtgroeven
Brandplekken
Onvoldoende ventilatie
Verdiep de ventilatieopeningen binnen de materiële grenzen

Casestudy: Yoghurtbekervorm met 48 holtes

        CHallenge: Een klant had een mal met 48 gaatjes nodig voor yoghurtbekers van 150 ml (PP, wanddikte 0,45 mm, cyclus van 4 seconden, jaarlijksvraag 20 miljoen onderdelen).

        Ondernomen acties:

  • Gebruikte H13 (1.2344) ESR voor caeigenschappen en kernen voor weerstand tegen thermische vermoeidheid.
  • Ontworpen een volledig gebalanceerde hotrunner met 48 holtes en kleppoorten.
  • Toegepaste conforme koelkanalen in zowel holte- als kernplaten (additief vervaardigde inzetstukken).
  • Toegevoegd luchtuitwerpsysteem met luchtgroeven van 0,02 mm op de kernen.
  • Gebruikte schimmelstroomanalyse om poortlocaties en ontluchting te optimaliseren.

        Resultaten:

  • Abereikte consistente vulling (±2% gewichtsvariatie tussen holtes)
  • Koeltijd teruggebracht van 2,8 s naar 1,6 s (totale cyclus3,9s)
  • Defectpercentage <0,3%
  • Mold heeft meer dan 30 miljoen onderdelen geproduceerdzonder groot onderhoud
Conclusie

       Dunwandige verpakkingsmatrijstechnologie vertegenwoordigt het toppunt van spuitgiettechniek. De eisen van hoge cavitatie, cycli van minder dan een seconde en productie zonder defecten drijven elk aspect van het matrijsontwerp tot het uiterste. Succesvolle dunwandige mallen vereisen:

Precisie bij het bewerken van holtes/kernen (±0,01 mm)

Bevenwicht in de hotrunner-stroomkanalen

Efficiëntie in conforme koeling

Betrouwbaarheid in uitwerpsystemen

Inzicht in materiaalgedrag en procesdynamiek

       FOf matrijzenmakers die bereid zijn te investeren in geavanceerde ontwerptools en precisieproductie, de dunwandige verpakkingssector biedt enorme kansen – zowel in termen van technische uitdagingen als bedrijfsgroei.

Gerelateerd nieuws
Laat een bericht achter
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren