VOLG ONS:

Nieuws

De relatie tussen spuitgietdefecten en mallen

Invoering

        Spuitgietdefecten zijn vaak frustrerend. Wanneer een onderdeel met verzakkingen, kromtrekken, brandplekken of korte schoten naar buiten komt, is de eerste reactie van veel productiemanagers het aanpassen van de machineparameters: temperatuur, druk, injectiesnelheid of koeltijd. Hoewel deze aanpassingen soms helpen, ligt de oorzaak vaak dieper: in de mal zelf.

        Als ervaren matrijstechnicus ben ik getuige geweest van talloze gevallen waarin weken werden verspild aan het afstemmen van parameters, om er vervolgens achter te komen dat het matrijsontwerp de echte boosdoener was. De waarheid is,een goed ontworpen matrijs kan kwaliteitsonderdelen produceren, zelfs met een breed verwerkingsvenster; een slecht ontworpen matrijs zal nooit een consistente kwaliteit produceren, hoe nauwkeurig de machine ook is afgesteld.

        Dit artikel richt zich op de schimmelgerelateerde oorzaken van veel voorkomende spuitgietfouten. Door deze relaties te begrijpen, kunnen matrijzenbouwers en spuitgieters effectiever samenwerken en problemen bij de bron aanpakken in plaats van tijdelijke oplossingen aan te brengen.

1. Korte shots (onvolledige vulling)

        Hoe het eruit ziet: De vormholte is niet volledig gevuld; randen van onderdelen ontbreken of zijn afgerond.

        Schimmelgerelateerde oorzaken:

  • Te kleine poorten of lopers: Beperkende stroompaden vergroten de drukval, waardoor wordt voorkomen dat smelt de uiteinden van de holte bereikt.
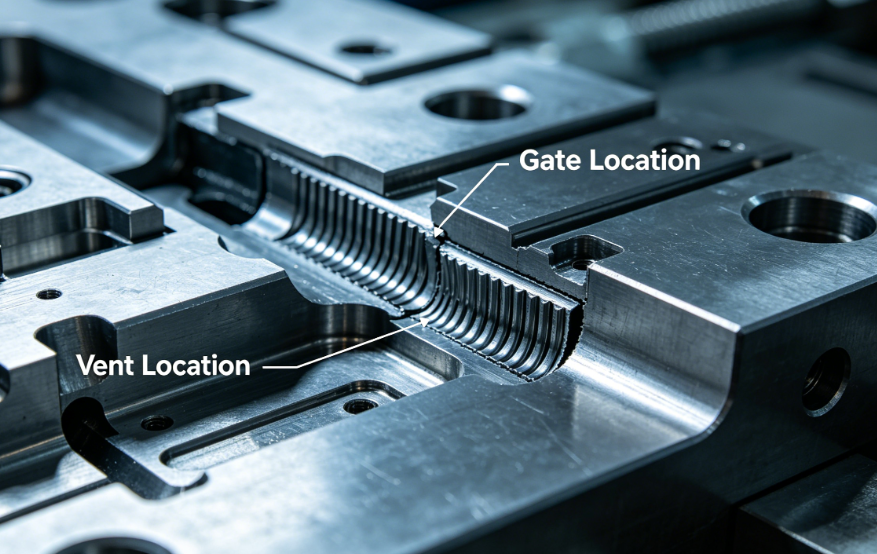
  • Slechte poortlocatie: Poorten die ver van dunne secties zijn geplaatst of aan het einde van lange stroompaden veroorzaken voortijdige bevriezing.
  • Onvoldoende ventilatie: Opgesloten lucht wordt samengedrukt en voorkomt dat de smelt zich voortbeweegt.
  • Dun nominaal wandontwerp: beneden de minimaal aanbevolen dikte voor het materiaal.
  • Koude naaktslakken: Door het ontbreken van een koude naaktslak kan gekoeld materiaal de poort blokkeren.

       Oplossingen:

  • Vergroot de poort- en runnerdiameters (gebruik schimmelstroomanalyse om dit te verifiëren).
  • Verplaats poorten dichter bij moeilijk te vullen gebieden.
  • Voeg ventilatieopeningen toe of verdiep ze (typische diepte: 0,02–0,05 mm, afhankelijk van het materiaal).
  • Bespreek de wanddikte met de productontwerper.
  • Voeg koude slakkenputten toe aan de uiteinden van de runners en tegenoverliggende poorten.

2. Zinksporen

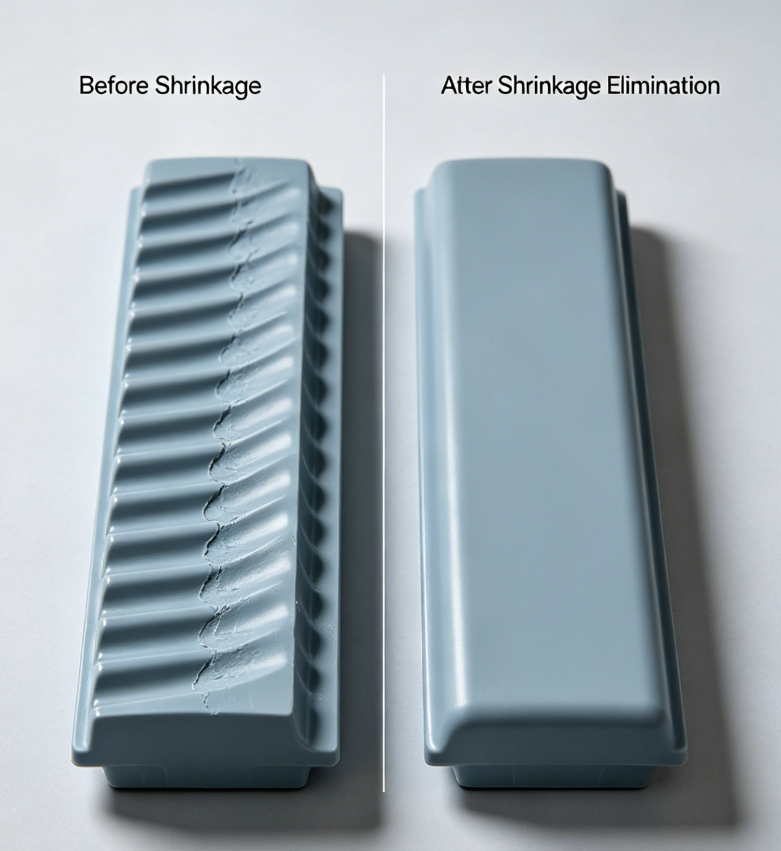
        Hoe het eruit ziet: Oppervlaktedepressies, meestal boven dikke ribben of nokken.

        Schimmelgerelateerde oorzaken:

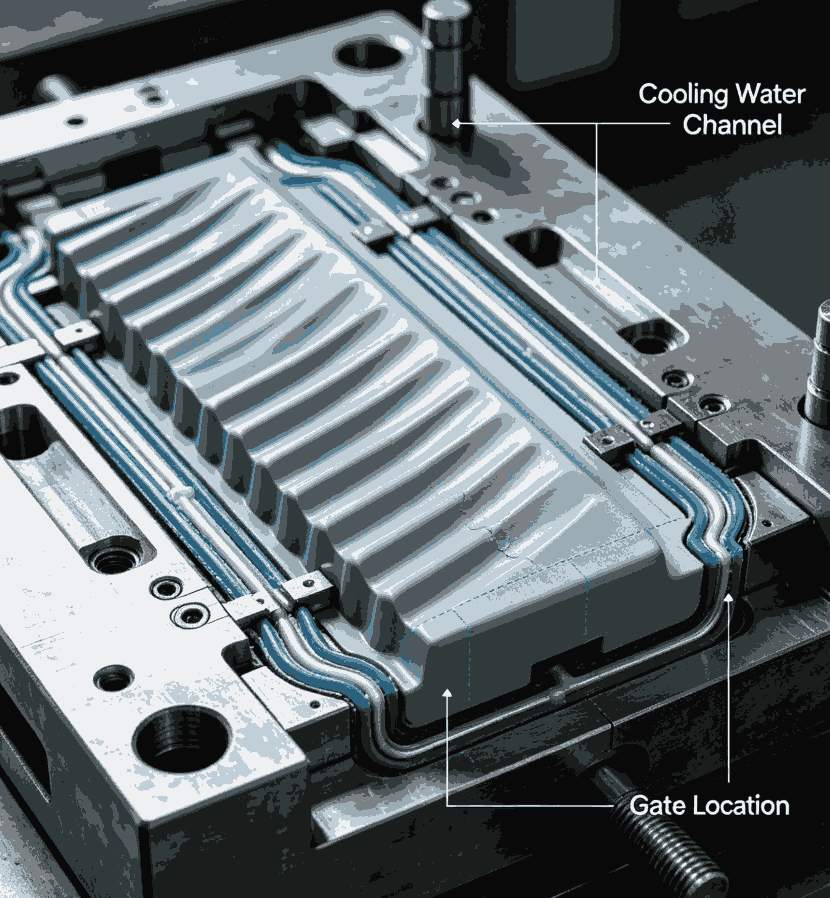
  • Onvoldoende koeling in dikke secties:Door een onjuiste plaatsing van het koelkanaal kan het kernmateriaal meer krimpen dan de huid.
  • Ondermaatse poorten:Voortijdig bevriezen van de poort voorkomt dat de pakkingdruk het dikke gedeelte bereikt.
  • Slechte poortlocatie:Poort te ver van het dikke gebied betekent dat de pakkingdruk verloren gaat voordat deze wordt bereikt.
  • Gebrek aan controle van de rib-/basisdikteverhouding:Ribdikte groter dan 60% van de nominale wand.

        Oplossingen:

  • Plaats koelkanalen dichter bij dikke delen; denk aan baffles of bubblers.
  • Poort vergroten of overstappen op een groter poorttype (ventilatorpoort, tunnelpoort).
  • Verplaats de poort in de buurt van het dikke gedeelte.
  • Verminder de ribdikte tot 40-60% van de nominale wand (ontwerpwijziging, maar de mal moet zich kunnen aanpassen).

3. Warpage (deelvervorming)

        Hoe het eruit ziet:Het onderdeel is na het uitwerpen verdraaid, verbogen of ongelijkmatig.

        Schimmelgerelateerde oorzaken:

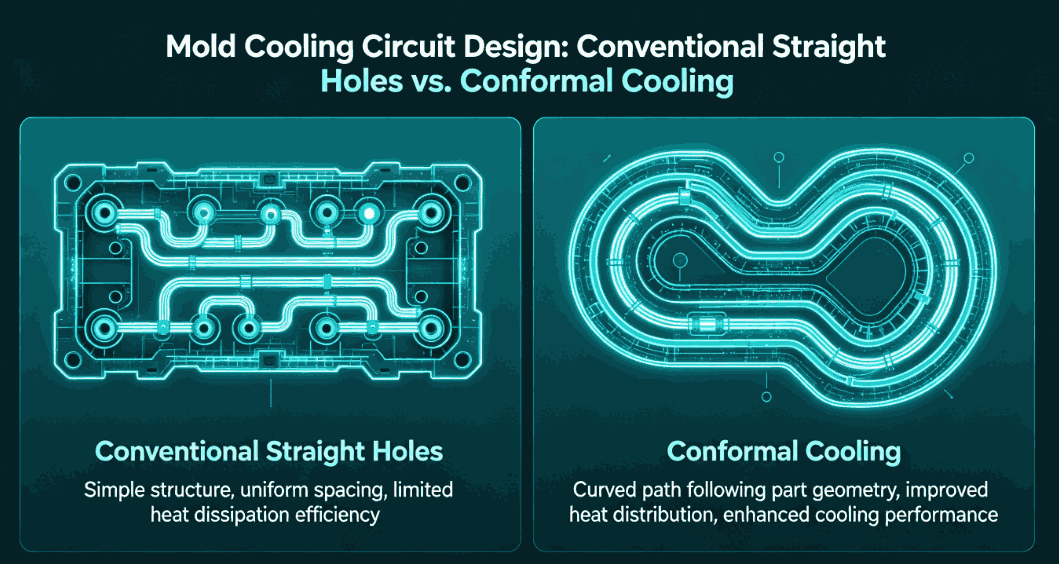
  • Ongelijkmatige koeling:Verschillen in matrijstemperatuur over de holte veroorzaken verschillende krimp.
  • Onjuist uitwerpontwerp:Uitwerppennen drukken ongelijkmatig of op dunne delen.
  • Ongebalanceerd runnersysteem:Bij mallen met meerdere holtes leidt een ongelijke vulling tot verschillende restspanningen.
  • Onvoldoende diepgangshoek:Hoge uitwerpkrachten vervormen het onderdeel.
  • Poortgeïnduceerde oriëntatie:Poorten die in dunne delen of in het midden van het onderdeel zijn geplaatst, veroorzaken moleculaire oriëntatie die bij afkoeling kromtrekt.

        Oplossingen:

  • Optimaliseer de lay-out van het koelcircuit: gebruik conformele koeling voor complexe geometrieën.
  • Plaatsing van de uitwerppen van de balans; gebruik grotere of meer pinnen op dunne delen.
  • Ontwerp natuurlijk uitgebalanceerde geleiders (gelijke stroomlengte naar elke holte).
  • Vergroot de trekhoek (1–2° voor de meeste materialen, 3–5° voor gestructureerde oppervlakken).
  • Plaats poorten op dikke secties of gebruik meerdere poorten.


4. Brandplekken / diëlektrische verwarming

        Hoe het eruit ziet:Bruine of zwarte schroeiplekken, meestal aan het einde van de vloei of in diepe ribben.

        Schimmelgerelateerde oorzaken:

  • Onvoldoende ventilatie:Lucht die opgesloten zit in blinde zakken of aan stromingsfronten wordt gecomprimeerd en warmt op, waardoor het polymeer wordt afgebroken.
  • Ventilatieopeningen te ondiep of geblokkeerd:Gas kan niet snel genoeg ontsnappen.
  • Slecht ontwerp van de scheidingslijnventilatie:Ventilatieopeningen bevinden zich niet op de laatste plaats om te vullen.

        Oplossingen:

  • Voeg ventilatieopeningen toe op alle eindpunten van het stroompad en op de diepe ribbodems.
  • Gebruik vleugeldieptes die geschikt zijn voor het materiaal (bijvoorbeeld 0,02 mm voor PP, 0,01 mm voor PC).
  • Overweeg het gebruik van poreuze (gesinterde) stalen inzetstukken voor extreme ventilatiebehoeften.
  • Voeg uitwerppennen met ontluchtingsgroeven toe.

5. Flits (bramen)

        Hoe het eruit ziet:Verdun het overtollige plastic bij de scheidingslijn, de pengaten van de uitwerper of de schuifafsluiters.

       Schimmelgerelateerde oorzaken:

  • Onvoldoende klemtonnage voor het geprojecteerde gebied: De mal is te groot voor de machine, maar de mal zelf kan een oorzaak zijn als de integriteit van de scheidingslijn slecht is.
  • Versleten of beschadigde scheidingslijn: eerdere schade of slijtage zorgt ervoor dat plastic kan ontsnappen.
  • Onvoldoende matrijsstijfheid: matrijsplaten buigen onder injectiedruk, waardoor gaten ontstaan.
  • Onjuiste ventilatiediepte: Te diepe ventilatieopeningen fungeren als flitskanalen.
  • Slechte montage van schuifregelaars of inzetstukken: openingen bij afsluitoppervlakken.

       Oplossingen:

  • Repareer of snij scheidingslijnoppervlakken opnieuw.
  • Voeg steunpilaren toe achter de spouwplaat om doorbuigen te voorkomen. Zorg ervoor dat de ventilatieopeningen op de juiste diepte worden gesneden (doorgaans 0,02–0,05 mm, gevolgd door een reliëf van 0,5–1,0 mm).
  • Bewerk afsluitoppervlakken opnieuw met de juiste hoeken en passingen.

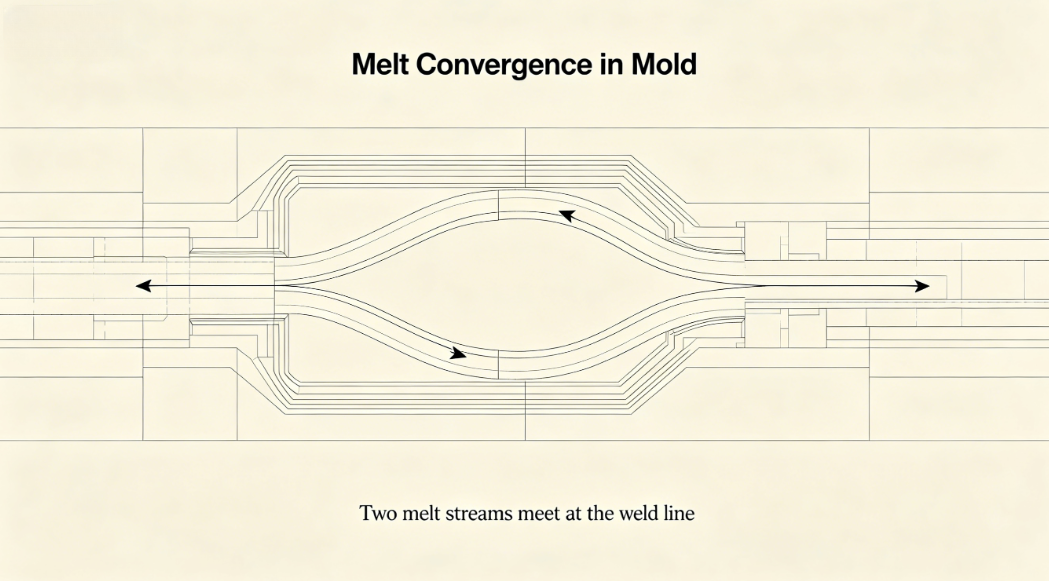
6. Laslijnen (gebreide lijnen)

        Hoe het eruit ziet:Zichtbare lijnen waar twee stroomfronten samenkomen; vaak gepaard met zwakte.

       Schimmelgerelateerde oorzaken:

  • Meerdere poorten waardoor stroomfronten samenkomen:Inherent aan ontwerpen met meerdere poorten.
  • Obstructies in de holte:Kernen, inzetstukken of ribben die de stroom splitsen.
  • Koudesmeltfronten:Slecht poortontwerp of onvoldoende koude slugputten.
  • Onvoldoende ventilatie op de laslijnlocatie:Opgesloten lucht voorkomt moleculaire verstrengeling.

        Oplossingen:

  • Verplaats poorten om laslijnen naar niet-kritieke gebieden te verplaatsen.
  • Vergroot de poortgrootte of schakel over naar een ander poorttype (bijvoorbeeld ventilatorpoort).
  • Voeg een ventilatiezak toe op de laslijnlocatie.
  • Gebruik een hotrunner met sequentiële klepopening om lasnaden te elimineren.

7. Oppervlaktedefecten: vloeimarkeringen, splay en waas

        Hoe ze eruit zien:Strepen, golvende patronen of doffe plekken op het oppervlak van het onderdeel.

       Schimmelgerelateerde oorzaken:

  • Slecht poortontwerp:Poorten die te klein zijn of niet op de juiste plaats zijn geplaatst, veroorzaken trillingen of aarzelingen.
  • Scherpe hoeken of plotselinge veranderingen in wanddikte:Veroorzaak stromingsinstabiliteit.
  • Koud schimmeloppervlak:Een slecht ontwerp van het koelcircuit leidt tot koude plekken waardoor de smelt voortijdig afkoelt.
  • Vervuild of ruw caviteitsoppervlak:Veroorzaakt spreiding en slechte glans.

        Oplossingen:

  • Gebruik een grotere poort of een poortontwerp dat geleidelijke uitzetting bevordert (ventilatorpoort, filmpoort).
  • Gladde overgangen in de spouw (radius alle scherpe hoeken).
  • Optimaliseer de koeluniformiteit.
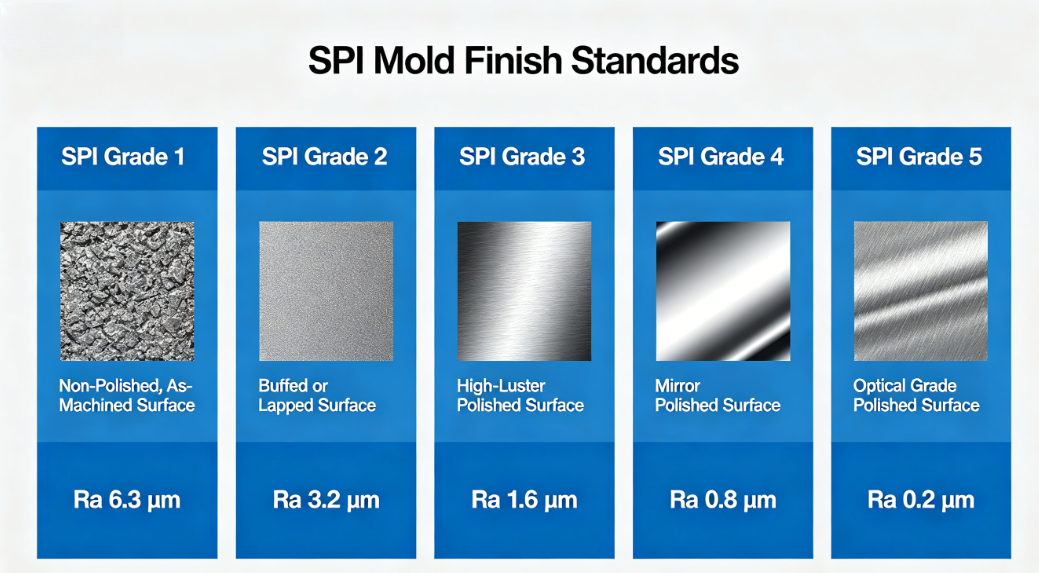
  • Polijst het caviteitsoppervlak tot de gewenste afwerking (spiegelpolijstmiddel voor glanzende delen).

8. Uitwerppenmarkeringen/duwmarkeringen

        Hoe het eruit ziet:Verhoogde of verzonken markeringen waar de uitwerppennen contact maken met het onderdeel.

        Schimmelgerelateerde oorzaken:

  • Onvoldoende diepgang:De hoge uitwerpkracht concentreert zich op de pinpunten.
  • Te weinig of slecht geplaatste uitwerppennen:Ongelijkmatige uitwerping.
  • Pindiameter te klein:Hoge stressconcentratie.
  • Problemen met het retourneren van de uitwerppen:Pinnen zijn niet volledig ingetrokken vóór de volgende cyclus.

         Oplossingen:

  • Vergroot de diepgangshoek.
  • Voeg meer uitwerppennen toe of gebruik grotere diameters.
  • Plaats pinnen op ribben, nokken of andere niet-cosmetische oppervlakken.
  • Zorg voor een goed ejector-retoursysteem (veren of positieve retourpennen).

Casestudy: van defect naar oplossing

        Een klant die een penmatrijs met 32 ​​holtes produceerde, meldde aanhoudende kromtrekking en zinksporen op het bevestigingsgebied van de clip. Na twee weken van machineparameteraanpassingen zonder verbetering, hebben we een matrijsbeoordeling uitgevoerd.

        Bevindingen:

  • Koelkanalen waren ver verwijderd van de dikke clipbaas.
  • De poort bevond zich aan de andere kant, wat drukverlies veroorzaakte.
  • De uitwerppennen waren ongelijk verdeeld.

       Ondernomen acties:

  • Een schot toegevoegd in het koelcircuit nabij de baas.
  • De poort dichter bij het baasgebied verplaatst.
  • Twee extra uitwerppennen toegevoegd.

        Resultaten:

        Vervorming verminderd met 80%; zinksporen geëlimineerd. Het productieschrootpercentage daalde van 12% naar 2%.

Conclusie

        De relatie tussen spuitgietfouten en de matrijs is direct en vaak dominant. Hoewel procesparameters soms kleine matrijsproblemen kunnen compenseren, ligt de fundamentele oplossing in een goed matrijsontwerp: goede openingen, evenwichtige koeling, adequate ventilatie, robuuste uitwerping en correcte trekhoeken.

        Als matrijzenmaker reikt onze verantwoordelijkheid verder dan het leveren van een matrijs die op de machine past. We moeten mallen ontwerpen die vergevingsgezind, robuust en geoptimaliseerd zijn voor de specifieke materiaal- en onderdeelgeometrie. Voor spuitgieters maakt het begrijpen van deze matrijsgerelateerde oorzaken een effectievere probleemoplossing en betere communicatie met matrijsleveranciers mogelijk.

        Als u een hardnekkig defect tegenkomt, vraag dan, voordat u de bedieningselementen van de machine aanraakt: Kan de schimmel de oorzaak zijn?


Gerelateerd nieuws
Laat een bericht achter
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren